Trier
Catégories
Marque
Avantages
Prix (€)
Taille de l'embout
Profil d’empreinte
Volume de remplissage (l)
Type de filetage
Taille de filetage
Pas de filetage
Diamètre (mm)
Longueur (mm)
Diamètre de l'arbre (mm)
Longueur de filetage (mm)
Longueur utile (mm)
Surface
Matériau
Pour filetages
Porte-outils
Matériau (application)
Poids (kg)
Nombre de dents
Norme
Poids (g)
Rotation gauche/droite
Type de filetage
Adapté au filetage
Domaine d’utilisation min. (m)
Domaine d’utilisation max. (m)
Diamètre de foret (mm)
Taille de carré (mm)
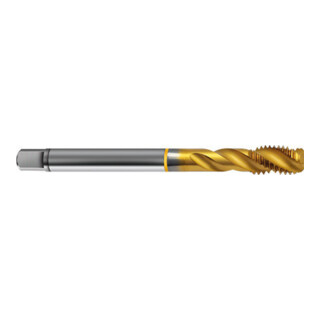
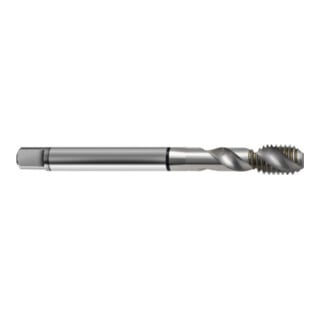
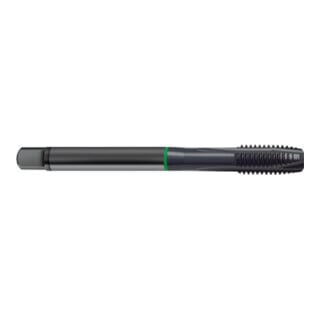
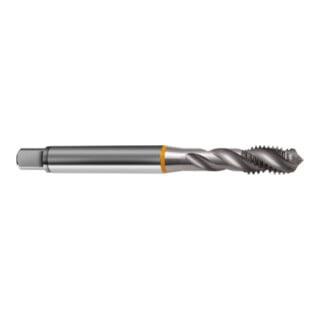
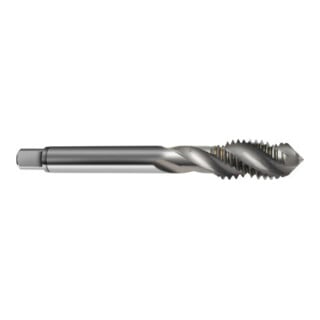
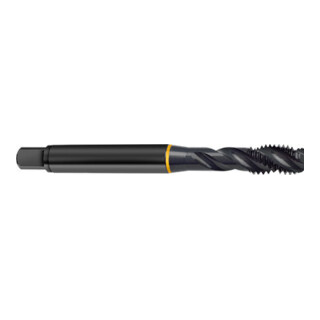
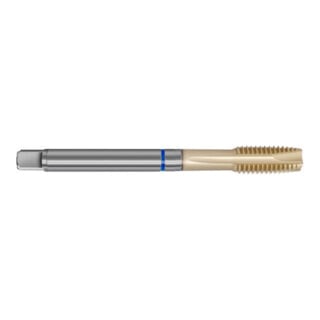
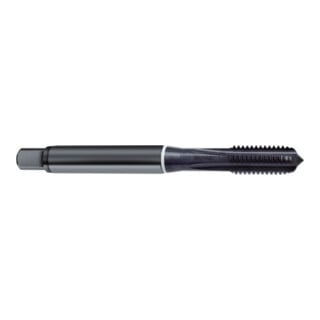
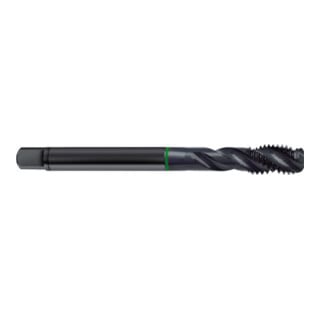
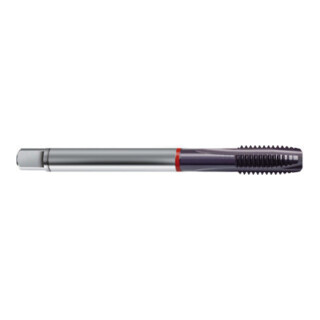
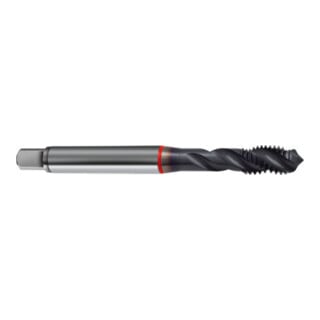
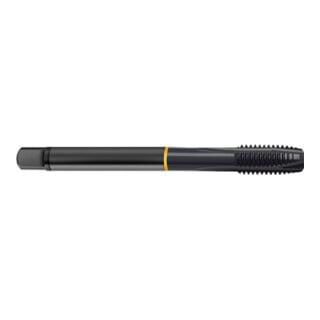
Tarauds de machine : le filetage précis sous couple maîtrisé
Les tarauds de machine servent à réaliser des filetages internes réguliers, rapidement et avec une répétabilité que le taraudage manuel peine à tenir en série. Sur perceuse sensitive, fraiseuse, tour ou machine à tarauder, le bon taraud fait la différence : évacuation du copeau, tenue d’arête et couple de coupe.
Sur Contorion, vous trouverez des tarauds de machine adaptés aux aciers, fontes, inox et alliages, avec des géométries (forme B, entrée GUN, hélicoïdal) et des matières (HSS-G, HSS-E Co5) cohérentes avec l’atelier et la cadence.
Choisir le bon taraud : normes, tolérances et géométries de coupe
Commencez par l’interface : les séries DIN 371 (petits diamètres, queue renforcée) et DIN 376 (diamètres plus importants, queue standard) structurent beaucoup d’offres. Pour un filetage métrique ISO, vérifiez la tolérance de filetage (souvent 6H en taraudage interne) et la longueur utile (L1/L2 selon les séries) afin d’éviter un taraud trop court en trou profond.
La géométrie conditionne le copeau : forme B (entrée “goujures droites”) pour trous débouchants ou matières qui cassent bien le copeau, taraud hélicoïdal pour tirer le copeau vers le haut en trou borgne, et entrée GUN (pointe refoulante de copeaux vers l’avant) efficace en trou débouchant. Un taraud à coupe unique se réserve aux matériaux tendres ou au calibrage, quand vous cherchez un effort réduit et une bonne finition.
Matières et revêtements : HSS-G, HSS-E Co5, TiN et TiAlN selon l’alliage
Le HSS-G (rectifié) vise la précision : arêtes régulières, bon état de surface et meilleure concentricité. Le HSS-E (souvent allié cobalt Co5) tient mieux la chaleur et l’usure, utile sur inox, aciers alliés et séries longues où la température monte vite. La version “vaporisée” (traitement vapeur) améliore la rétention du lubrifiant et limite l’adhérence dans certains aciers.
Côté revêtements, le TiN est un classique polyvalent pour réduire le frottement et augmenter la durée de vie sur aciers courants. Le TiAlN vise plus haut en température, pertinent à vitesse plus élevée ou sur matériaux abrasifs, surtout si votre lubrification est maîtrisée. En pratique : plus la matière est difficile (inox, aciers durs), plus vous gagnez à monter en HSS-E Co5 et revêtement, tout en réduisant la vitesse de coupe et en soignant l’huile entière ou l’émulsion adaptée.
Mise en œuvre à l’atelier : avant-trou, lubrification, couple et sécurité
Un taraud de machine ne pardonne pas l’avant-trou : respectez le diamètre de perçage recommandé pour le pas (ex. M6x1 : avant-trou 5,0 mm en standard), sinon le couple grimpe et la casse arrive sans prévenir. Sur machines à inversion, privilégiez un porte-taraud à compensation ou une tête de taraudage : elle absorbe les micro-défauts d’alignement et limite le couple de pointe.
Lubrifiez systématiquement : huile de coupe pour aciers et inox, lubrifiant plus “gras” pour l’inox afin de limiter le grippage. Sur trou borgne, contrôlez la profondeur utile et prévoyez une marge pour les copeaux. Côté sécurité : pièce bridée, gants adaptés à la manutention (pas au contact de l’outil en rotation), lunettes, et arrêt immédiat si le copeau s’accumule ou si le taraud “chante”.
| Produit | Type / norme | Matière / revêtement | Usage conseillé | Point d’attention atelier |
|---|---|---|---|---|
| STIER machine à tarauder forme B HSS-G DIN 371 HSS - G | Taraud machine, forme B, DIN 371 | HSS-G | Trous débouchants, aciers courants, maintenance | Soigner l’alignement pour limiter la casse en entrée |
| Jeu de tarauds machine STIER HSS-E Co5 M3-12, type C 35°, 14 pièces | Assortiment tarauds machine, type C 35° | HSS-E Co5 | Inox et aciers plus exigeants, série multi-diamètres | Adapter vitesse et lubrifiant : Co5 coupe chaud, mais pas à sec |
| Ruko machine tap M DIN 376 HSS Co 5 TiAlN L2 HSSE Co 5 | Taraud machine, DIN 376, longueur L2 | HSSE Co5, TiAlN | Cadences élevées, matériaux tenaces, échauffement | Contrôler l’avant-trou et l’évacuation copeaux en profondeur |
| HOLEX Taraud machine HOLEX Pro Tap HSS-E, TiN, M: M3 | Taraud machine métrique, M3 | HSS-E, TiN | Petits filetages, précision en assemblage | Couple faible mais casse rapide si désaxé : porte-taraud conseillé |
| Taraud machine Ruko droit entrée GUN M DIN 371 HSS | Taraud GUN, DIN 371 | HSS | Trous débouchants, évacuation copeaux vers l’avant | Prévoir sortie dégagée : copeaux poussés côté débouchant |
Questions fréquentes (FAQ)
Forme B, hélicoïdal, GUN : lequel choisir pour un trou borgne ?
En trou borgne, privilégiez un taraud hélicoïdal : il remonte le copeau et limite le bourrage au fond. La forme B convient surtout si le copeau casse court et si la profondeur est faible. Le GUN pousse les copeaux vers l’avant, donc plutôt réservé aux trous débouchants.
HSS-G ou HSS-E Co5 : qu’est-ce qui change vraiment à l’atelier ?
Le HSS-G (rectifié) apporte une meilleure précision géométrique et une coupe plus régulière. Le HSS-E Co5 tient mieux l’échauffement et l’usure : vous gagnez en durée de vie sur inox et aciers alliés, surtout en série. Dans les deux cas, la lubrification reste déterminante.
Pourquoi un taraud casse alors que l’avant-trou “semble bon” ?
Les causes fréquentes sont l’ovalisation du perçage, un défaut de perpendicularité, ou un copeau coincé (surtout en trou borgne). Un avant-trou trop petit augmente brutalement le couple. Vérifiez foret, bridage, arrosage, et utilisez une tête de taraudage ou un porte-taraud à compensation.
TiN ou TiAlN : quel revêtement pour l’acier et l’inox ?
Le TiN est un bon choix polyvalent pour aciers courants, avec friction réduite et usure ralentie. Le TiAlN est plus à l’aise à haute température : intéressant en production, sur matières tenaces ou abrasives. En inox, combinez plutôt HSSE Co5 et lubrifiant anti-grippage.
Comment rattraper un taraud cassé dans un trou fileté ?
Évitez de “percer dedans” : le HSS est très dur. Utilisez un extracteur de filet adapté (type 3 doigts) si des goujures sont accessibles, ou une solution d’atelier comme l’électro-érosion si la pièce est critique. Ensuite, contrôlez l’alignement et l’avant-trou pour éviter la récidive.